


Форма для ванной комнаты SMC
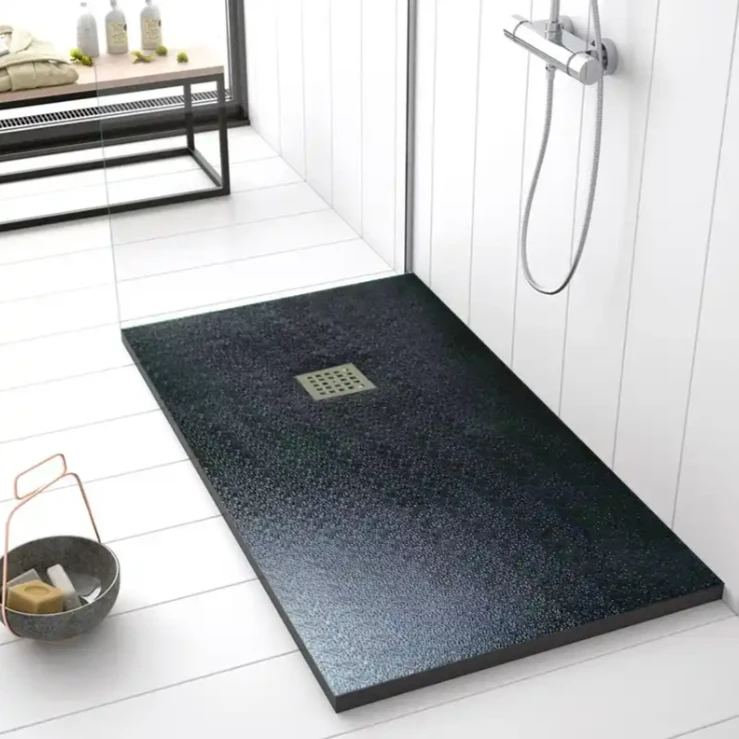
Форма для основания ванной комнаты SMC представляет собой пресс-форму из термореактивного композита, которая использует высокую температуру и давление для формирования водонепроницаемых оснований душевых поддонов из листов стекловолокна SMC за один этап. Он широко используется в ванных комнатах и домашних душевых кабинах, предлагая такие преимущества, как...
- Быстрая доставка
- Гарантия качества
- Круглосуточная служба поддержки клиентов
Внедрение продукции
Форма для основания ванной комнаты SMC представляет собой пресс-форму из термореактивного композита, которая использует высокую температуру и давление для формирования водонепроницаемых оснований душевых поддонов из листов стекловолокна SMC за один этап. Он широко используется в ванных комнатах и домашних душевых кабинах, предлагая такие преимущества, как гидроизоляция, высокая прочность, стабильность размеров и простота очистки.
I. Состав структуры фундамента пресс-формы
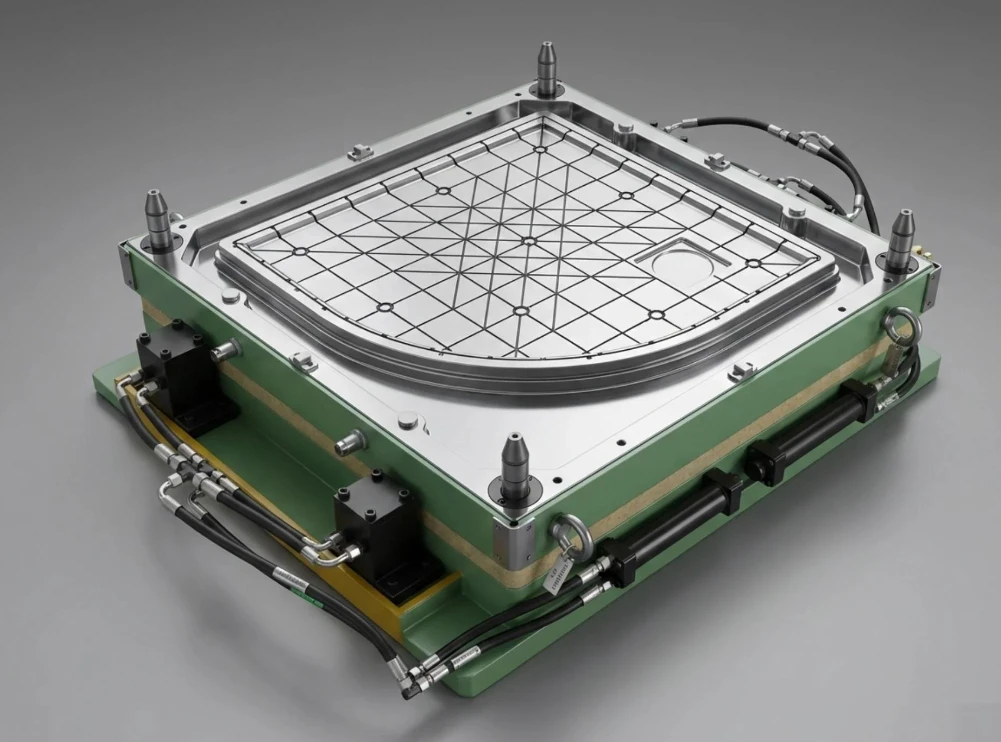
1. Верхняя форма (поверхность полости) - Поверхность, на которой формируется изделие. Он подвергается зеркальной полировке/противо-текстурной полировке для определения плоскостности поверхности корпуса, противо-рисунков скольжения, водоотвода и точности уклона для отвода воды. Шероховатость полости Ra меньше или равна 0,4 мкм. Наносится обычное хромирование толщиной от 5 до 10 мкм для защиты от -прилипания плесени, износостойкости и устойчивости к коррозии.
2. Нижняя форма (задняя форма): образует задние ребра и монтажные фланцы в сочетании с многоточечным механизмом выброса, обеспечивающим плавное извлечение из формы крупных плоских изделий без деформации.
3. Система контроля температуры нагрева со встроенными-электрическими нагревательными стержнями и трубопроводами термомасла обеспечивает стабильную температуру формы от 135 до 155 градусов с разницей температур между верхней и нижней формами в 5–10 градусов, гарантируя равномерное отверждение смолы SMC и точность контроля температуры ± 3–5 градусов.
4. Система вентиляции: вентиляционные канавки глубиной 0,03–0,05 мм должны быть предусмотрены на линиях разъема, литниках и углах ребер для отвода воздуха из полости формы, предотвращения таких дефектов, как пузыри, короткие выстрелы и локальное побеление продукта.
5. Механизм направляемого зажима и выталкивания: большая четырехстоечная прецизионная направляющая с прижимной пластиной в сочетании с многоточечными выталкивающими штифтами или системой выталкивания съемной пластины с углами освобождения формы от 1 до 3 градусов, подходит для производства на гидравлических прессах с усилием от 500 до 1200 тонн.
II. Выбор распространенных сталей для пресс-форм
|
размер производственной партии |
умирает сталь |
Твердость термообработки |
срок службы |
применимая сцена |
|
Малые и средние-партии (до 100 000 единиц) |
Закаленная сталь P20 |
ХРК28~32 |
От 80 000 до 120 000 циклов формования |
Шасси обычной модели для продаж на внутреннем рынке |
|
Массовое производство |
Сталь H13 (4Cr5MoSiV1), термообработанная- |
СПЧ48~52 |
От 200 000 до 350 000 циклов формования |
Внешняя торговля, модель-круглогодичного массового производства |
|
Сверх-массовое производство сверхвысокой частоты |
ASP60 Порошковая быстро-быстрорежущая сталь |
КПЧ58~62 |
Более 500 000 молдингов |
Многосменная автоматизированная производственная линия |
III. Ключевые моменты основного дизайна
1. Проектирование функциональной структуры продукта
Дренажный уклон: Полость формы имеет однонаправленный дренажный уклон от 1,5 до 3 градусов, а точный дренажный канал формируется точно, исключая скопление воды;
· Вставка сливного отверстияt: конструкция со съемной вставкой позволяет быстро заменять дренажные конструкции различного диаметра, а одну форму можно адаптировать к нескольким сливным аксессуарам;
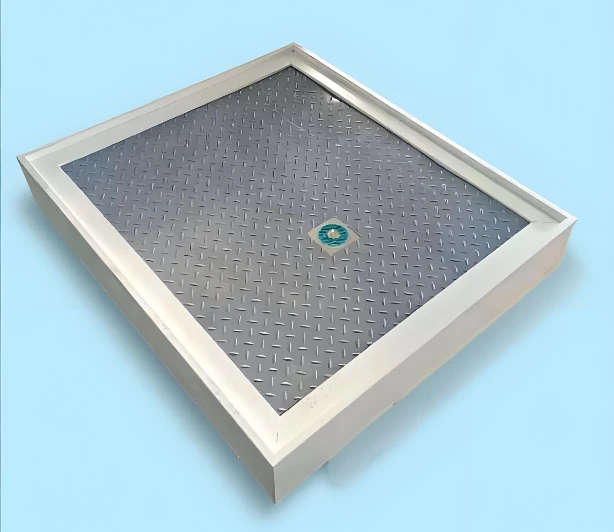
·Противоскользящая-текстура: Поверхность формы может быть выполнена в виде точечных, сетчатых или полосатых рельефных рисунков, препятствующих-скольжению, глубиной от 0,3 до 0,8 мм, обеспечивающих балансировку противоскольжения-и легкость извлечения из формы;
·Схема усиления спины: Ребра в форме сетки-расположены равномерно, что повышает-несущую способность шасси и предотвращает деформацию и коробление во время-длительного использования.
2. Согласование параметров процесса (стандарт массового производства)
·Усилие прессования пресс-формы: 60 - 100 МПа, обычные прессы грузоподъемностью 800т, 1000т;
· Температура формования: Верхняя форма 145 - 155 градус, Нижняя форма 140 - 150 градус;
·Цикл отвержденияe: 4 - 7 минут/форма, скорректировано в соответствии с толщиной корпуса (условно 4 - 8 мм);
· Количество загрузки листового материала SMC: на 10% - 15% больше теоретического веса изделия, чтобы обеспечить полное заполнение полости без недостатка материала.
3. Ключевые моменты проектирования предотвращения дефектов
1. Поверхность разъема спроектирована в положении бокового фланца шасси, что позволяет избежать появления поверхности, тем самым уменьшая нагрузку на обрезку кромок;
2. Режущие кромки фланцев точно подобраны для контроля толщины переливающегося материала, что значительно снижает количество заусенцев после-обработки;
3. Большая плоская полость оптимизирована для напряжений, что позволяет избежать коробления и деформации продукта после расформовки;
4. Выпускные канавки плотно расположены в нижней части водозаборника и угловых мертвых зонах, чтобы решить распространенные проблемы, связанные с пузырьками и отверстиями.
IV. Основные характеристики продукта и типы пресс-форм
Квадратное шасси:800×800мм, 900×900мм, 1000×1000мм(правая-угловая душевая кабина)
Прямоугольная опорная пластина:1200×800,1400×900мм(цельная-душевая кабина)
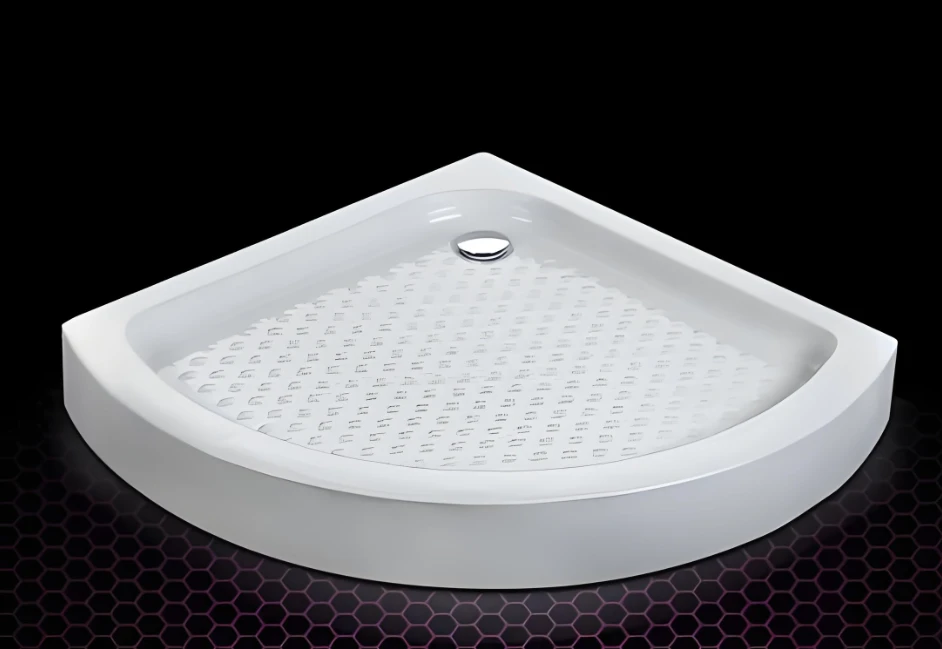
Шасси веерной-/ромбовидной-формы:900×900,1000×1000мм (угловая душевая)
Модель специальной-формы, изготовленная по индивидуальному заказу: интегрирован с водозащитной полосой-, оснащен встроенным-корпусом для стиральной машины и не-незагораживающей утопленной формой корпуса.
V. Схема производственного процесса формования SMC
Резка и взвешивание листов SMC → Очистка формы и нанесение антиадгезива → Равномерное распределение листа → Закрытие формы и горячее прессование под высоким-давлением для отверждения → Открытие формы и многоточечный-выброс для извлечения из формы → Обрезка продукта и точная обработка подачи воды → Проверка и упаковка.

горячая этикетка : Форма для основания ванной комнаты smc, Китай производители форм для основания ванной комнаты smc, завод, Форма корпуса аккумуляторного блока PCM, экспортер пресс-форм SMC, SMC -форма для продуктов генератора, SMC -форма для масштабных продуктов, поставщик пресс-форм SMC, SMC-формованные панели для облицовки душевых стен


