


Встроенная форма для раковины для стиральной машины
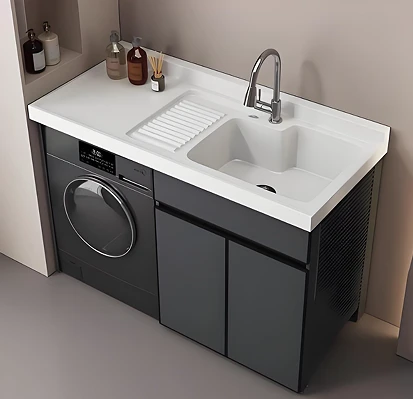
В нынешней тенденции, когда объединение балкона и ванной комнаты становится все более заметным, встроенная раковина для стиральной машины стала основным выбором на внутреннем рынке благодаря своим основным преимуществам, таким как «высокое использование пространства, удобная установка и...
- Быстрая доставка
- Гарантия качества
- Круглосуточная служба поддержки клиентов
Внедрение продукции
В нынешней тенденции, когда объединение балкона и ванной комнаты становится все более заметным, встроенная раковина для стиральной машины стала основным выбором на внутреннем рынке благодаря своим основным преимуществам, таким как «высокое использование пространства, удобная установка и превосходный внешний вид». Пресс-форма, как основной носитель для производства этого продукта, точность ее конструкции, производственный процесс и характеристики материала напрямую определяют уровень качества, эффективность производства и рыночную конкурентоспособность конечного продукта. JMJT Mold знакомит вас с преимуществами - по пяти измерениям, основной конкурентоспособностью, выбором материалов, процедурами обработки и перспективами на будущее -, чтобы глубоко проанализировать ключевые технические моменты и промышленную ценность формы для встроенной чаши стиральной машины.https://www.jiutaimould.net/
I. Основные преимущества пресс-формы: повышение производительности с учетом сценариев применения.
Основные преимущества интегрированной формы для раковины стиральной машины сосредоточены в двойном прорыве: адаптируемости к сцене и эффективности производства. С точки зрения пространственной адаптации, пресс-форма может точно сформировать интегрированную конструкцию «положение для встроенной установки стиральной машины + корпус умывальника», полностью решая проблему зазоров традиционных изделий с раздельной сборкой -. После измерения водонепроницаемость герметичного изделия интегрированного формованного изделия более чем на 40% выше, чем у разделенного изделия, что позволяет эффективно избежать риска протечки воды на балконе. С точки зрения эффективности производства, уровень однократной-аттестации формования высококачественных-форм может достигать более 98 %, а стандартный срок службы превышает 300 000 циклов штамповки; по сравнению с моделью разъемной формы, которая требует отдельного формования, а затем сборки, эффективность производства напрямую увеличивается на 50%, а стоимость пресс-формы на единицу продукции снижается примерно на 30%, что значительно увеличивает рыночное ценовое преимущество предприятия.
Кроме того, форма имеет широкие возможности индивидуальной настройки, которые позволяют гибко регулировать глубину раковины (обычные 30-45 см можно настроить), положение дренажного отверстия (переключатель настенной/заземляющей розетки) и внешний вид (квадратная, круглая или неправильная форма); в то же время он сочетается с такими процессами обработки поверхности, как полировка, пескоструйная обработка и покрытие, для достижения различных текстур, таких как матовые, глянцевые и текстурные узоры, которые идеально адаптируются к различным современным минималистским, роскошным и новым стилям домашнего дизайна в китайском стиле. Эта способность балансировать «стандартизированную архитектуру пресс-формы + модульную индивидуальную настройку» стала основным конкурентным преимуществом, которое отличает предприятия по производству пресс-форм на рынке.

II. Основная конкурентоспособность: возможности точного управления и структурной оптимизации.
Основная конкурентоспособность пресс-формы заключается в «контроле на миллиметровом- уровне» ключевых характеристик продукта, при этом прецизионный контроль и структурная оптимизация являются двумя основными опорами. С точки зрения контроля точности основные размеры полости формы должны строго контролироваться в пределах ±0,02 мм - этот стандарт точности может гарантировать, что зазор между корпусом стиральной машины и местом установки раковины не превышает 0,5 мм, обеспечивая эффект «идеально плотной» сборки; в то же время погрешность плоскостности поверхности бассейна должна быть меньше или равна 0,1 мм/м, что позволяет избежать проблем с остатками воды. Реализация этого требования к точности зависит от передовой технологии анализа текучести пресс-формы: с помощью программного обеспечения CAE, такого как Moldflow, можно моделировать весь процесс течения расплава, наполнения и охлаждения в полости формы, оптимизировать количество и положение литников, плотность размещения и размеры поперечного- сечения каналов охлаждающей воды, а также контролировать частоту возникновения следов усадки, следов плавления и т. д., чтобы она была ниже 2%.
Структурная оптимизация направлена на повышение эффективности и долговечности распалубки. Для составной конструкции интегрированной раковины «бассейн + положение установки» в формах обычно используются механизмы «вытягивания сердечника наклонной направляющей стойки + рычажный механизм», которые могут обеспечить плавное извлечение из формы сложных полостей, при этом равномерность силы расформования увеличивается на 40%, эффективно предотвращая деформацию продукта (деформация менее или равна 0,3 мм) из-за неравномерного распределения силы. В конструкции долговечности, в дополнение к использованию дуговых переходов R3-R5 в углах полости формы (во избежание концентрации напряжений), поверхность полости формы подвергается азотированию (твердость увеличивается до HV800 или выше), а расположение верхних штифтов (расстояние менее или равное 150 мм) будет оптимизировано для уменьшения местного износа, в конечном итоге достигая положительного цикла «срок службы формы увеличивается на 20%, процент брака продукта снижается на 1,5%».

III. Выбор материала: адаптируемость характеристик определяет ценность пресс-формы
Выбор материалов пресс-формы должен основываться на модели треугольного баланса «производительности обработки, долговечности и бюджета затрат». В настоящее время в отрасли сформировались три материальные системы:
Первый тип — это базовая предварительно-закаленная сталь P20/718, подходящая для производства цельных-пластиковых раковин из обычных пластмасс, таких как ПП и АБС. Заводская твердость достигла HRC28-32, последующая закалка не требуется. Он имеет высокую эффективность обработки, а цена за единицу составляет всего 25-35 юаней за килограмм. Срок службы одноразового использования стабилен и превышает 300 000 раз.
Второй тип – высококачественная зеркальная нержавеющая сталь S136-. После прохождения вакуумной закалки и глубокой холодной обработки его твердость повышается до HRC 45-50. Поверхность полируется до зеркального блеска Ra 0,02 мкм. Он обладает превосходной коррозионной стойкостью (способен противостоять кислотному средству, используемому при формовании кварцевого камня), и подходит для формования под высоким давлением композитных материалов, таких как кварцевый камень и SMC. Срок службы может достигать более 500 000 раз, при цене за единицу примерно 80-100 юаней за килограмм.
Третий тип — это специальная штамповая сталь для горячей обработки H13. Он может поддерживать твердость HRC 40 или выше при температуре 600 градусов. Он обладает выдающейся -износостойкостью при высоких температурах и является эксклюзивным выбором для изготовления цельных-форм из композитных материалов SMC и BMC, требующих высокотемпературного отверждения при температуре 150-180 градусов. Срок службы превышает 600 000 циклов.
Адаптивность материала напрямую определяет «успех» или «неуспех» формы. В качестве примера возьмем производство интегрированных бассейнов из кварцевого камня: процесс формования должен выдерживать двойную нагрузку: высокую температуру 160 градусов и высокое давление 850-1000 тонн. Обычная сталь склонна к образованию полостей или царапинам на поверхности. Поэтому необходимо выбирать сталь S136, прошедшую предварительную обработку «ковка + сфероидизирующий отжиг». Путем измельчения кристаллических зерен можно улучшить плотность материала; в то же время поверхность полости должна пройти обработку твердым хромированием (толщиной 5-8 мкм), что повысит твердость поверхности до уровня выше HV1000, эффективно решая проблемы прилипания к форме и износа, вызванного частицами кварцевого песка, и обеспечивая стабильность качества формования изделия.
IV. Процедуры обработки: ключевые звенья определяют точность формования
Обработка пресс-форм следует основной логике «проектирование определяет направление, обработка обеспечивает точность, отладка определяет успех или неудачу» и требует более десяти процедур в четыре этапа. Среди них три ключевых звена определяют конечное качество. Первый - это этап цифрового проектирования: использование 3D-программного обеспечения, такого как UG и ProE, для создания полностью параметрической модели 1:1 и оптимизация каналов охлаждающей воды посредством анализа потока пресс-формы CAE (обычно с использованием спиральных водяных каналов диаметром 8-12 мм), чтобы гарантировать, что разница температур в каждой области формы меньше или равна 5 градусам, что снижает усадку и деформацию продукта; второй этап точной обработки:
Использование пятиосных станков с ЧПУ для фрезерования поверхности полостей с точностью позиционирования ± 0,005 мм и завершение формования сложных структур, таких как глубокие полости и узкие пазы, посредством электроэрозионной обработки (точность обработки ± 0,003 мм), а конечная шероховатость поверхности полости должна быть ниже Ra0,8 мкм; третий - этап отладки пробной формы: необходимо провести 3-5 раундов пробной формы, регулируя температуру литья под давлением (тип пластика 180-230 градусов, композитный материал 200-250 градусов), давление (80-120 МПа) и время выдержки давления, уделяя особое внимание проверке плавности извлечения из формы, точности размера продукта (с использованием трехкоординатного измерительного прибора для обнаружения) и дефектов поверхности до получения квалифицированного показателя. объем серийного производства стабилизируется на уровне более 98%.
Для интегрированных форм бассейна SMC (Sheet Mold Compound) требуется дополнительный ключевой этап отладки системы предварительного нагрева формы: температура верхней и нижней формы контролируется в диапазоне градиента 150-160 градусов и 160-170 градусов соответственно с помощью регулятора температуры формы, обеспечивая полное отверждение материала в течение 2-3 минут под давлением 850-1000 тонн в прессе; в то же время необходимо отрегулировать количество распыляемого антиадгезива (0,5-1 г на квадратный метр), чтобы обеспечить плавное извлечение из формы, избегая при этом остатков, которые влияют на текстуру поверхности продукта.

V. Перспективы на будущее: разведка и экологизация ведущих обновлений
В соответствии с тенденцией развития индустрии ванных комнат в сторону «интеллектуальности, экологичности и высокотехнологичной-технологии» технология изготовления пресс-форм ускорит ее модернизацию в трех основных направлениях:
Одной из них является инновация интеллектуального производства: внедрена интеграция системы цифровых двойников CAD/CAE/CAM для полной-оцифровки процессов проектирования, обработки и контроля пресс-форм; в сочетании с шести-осевыми промышленными роботами он обеспечивает загрузку и разгрузку пресс-форм, а также прецизионный контроль, что приводит к повышению эффективности производства более чем на 30 %; В то же время, благодаря сбору данных в-времени, таких как температура пресс-формы, давление и вибрация с помощью датчиков Интернета вещей, можно реализовать прогнозирование неисправностей и прогнозирование срока службы.
Второе — это прорыв в области «зеленых» технологий: продвижение «переработанной стали H13» (с коэффициентом переработки 80 %) и водо-растворимых экологически чистых разделительных смазок в качестве экологически чистых материалов и процессов. Разрабатывайте специализированные формы, подходящие для экологически чистых материалов, таких как пластмассы на биологической основе и переработанный кварцевый камень, отвечая требованиям модернизации в рамках политики «двойного углерода».
В-третьих, интеграция расширенных функций: в ответ на тенденцию создания умных продуктов для ванных комнат мы разработали интегрированную форму, которая включает в себя датчики уровня воды, интеллектуальные клапаны контроля воды и места для установки модулей ультрафиолетовой стерилизации. Это обеспечивает глубокую интеграцию «интеллектуального управления формированием формы - функций -», помогая модернизировать терминальные продукты до «интеллектуальных отдельных изделий на основе сценариев-».

VI. Вывод: Пресс-формы являются основной опорой промышленной модернизации.
Подводя итог, можно сказать, что основная ценность интегрированной формы для раковин стиральных машин уже давно вышла за рамки традиционного позиционирования «инструмента для формования продукта» - она соответствует различным свойствам подложки за счет адаптации материала, гарантирует качество продукции благодаря точной технологии обработки, повышает эффективность производства за счет структурной оптимизации и инноваций и, в конечном итоге, наделяет конечные продукты такими основными преимуществами, как «адаптация к пространству + долговечность и надежность + индивидуальная настройка». Суть его конкурентоспособности заключается во всесторонних возможностях сотрудничества трех технических измерений «материал, дизайн и процесс»; в то время как направление модернизации в сторону интеллектуальности и экологичности открывает пространство для роста-с большей добавленной стоимостью для индустрии пресс-форм. Благодаря постоянному выпуску интегрированных домашних и интеллектуальных требований, формы в дальнейшем станут основным центром, объединяющим исследования и разработки материалов, инновации в продуктах и промышленную модернизацию, способствуя глубокой трансформации индустрии ванных комнат от «масштабного расширения» к «повышению качества».
горячая этикетка : встроенная форма для раковины для стиральной машины, производители интегрированных форм для раковины для стиральной машины в Китае, завод, SMC -форма для баланса продукции, SMC -форма для хроматографических продуктов, SMC -форма для никелевых продуктов, SMC -форма для стальных продуктов, SMC -форма для продуктов таймера, SMC -форма для продуктов клапана
Бесплатно


