


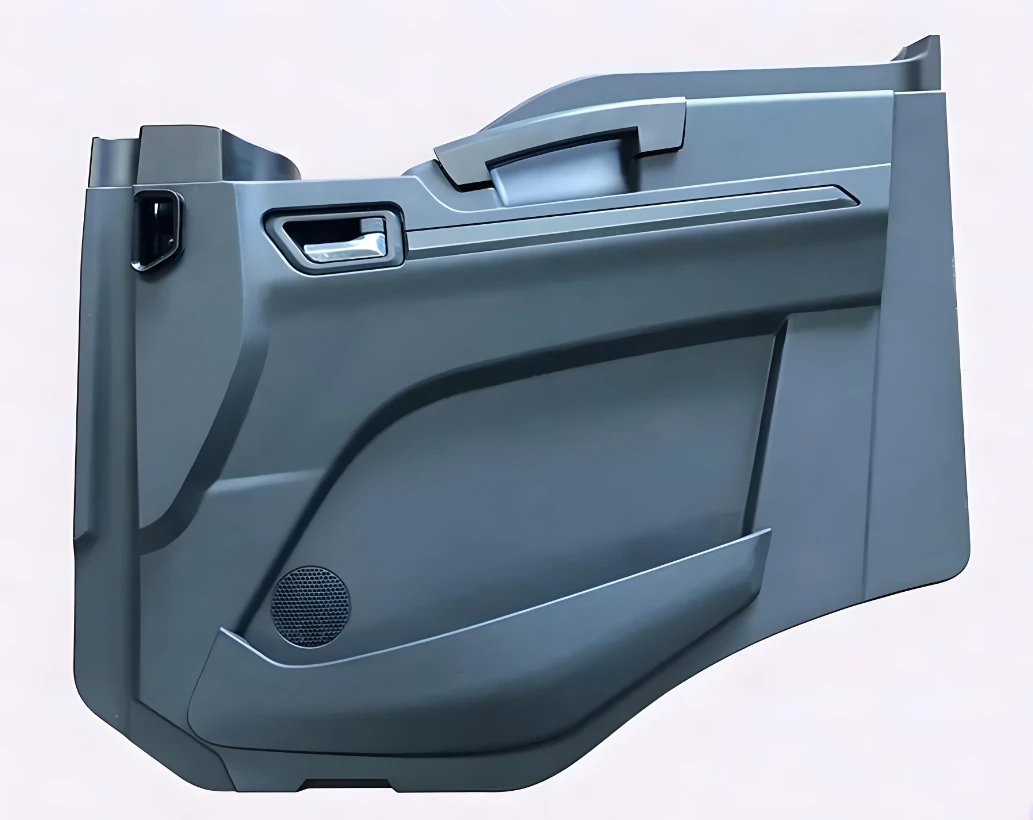
Пресс-форма для автомобильной дверной панели
I. Изделия и материалы Типовые размеры: примерно 800–1200 мм (длина × ширина), глубина 100–150 мм, толщина стенки 2,5–3,0 мм. Распространенные материалы: ПП + EPDM/T20: хорошая прочность, низкая стоимость, степень усадки примерно 1,011–1,018. ABS/PC + ABS: Высокая жесткость,...
- Быстрая доставка
- Гарантия качества
- Круглосуточная служба поддержки клиентов
Внедрение продукции
I. Продукция и материалы
Типичные размеры:примерно 800–1200 мм (длина×ширина), глубина 100–150 мм, толщина стенки 2,5–3,0 мм.
Общие материалы:
- ПП + ЭПДМ/Т20:Хорошая прочность, низкая стоимость, степень усадки примерно 1,011–1,018.
- АБС/ПК + АБС:Высокая жесткость, отличное качество поверхности, степень усадки примерно 1,006–1,010.
- Требования к внешнему виду:Однородная текстура (Ra 0,8–1,6 мкм), отсутствие следов сварных швов, следов усадки, следов литников и уклон при выемке из формы более или равный 5 градусам (на внешней поверхности).

II. Проектирование структуры пресс-формы
1. Пресс-форма и материалы.
o Основа формы:Стандартная большая пресс-форма (например, H13, P20), встроенные пластины A/B, обеспечивающие жесткость и точность.
o Полость/сердцевина:S136 или NAK80, предварительно -закаленный до HRC 48–52, поверхность отполирована до Ra менее или равного 0,2 мкм.
2. Система ворот
o Горячий канал + управление клапаном последовательности:8–12 горячих сопел, распределенных в соответствии с градиентом потока для обеспечения сбалансированного наполнения.
о Ворота:Ворота-в форме веера или ворота с притертой стороной, спрятанные на-невидимой поверхности, чтобы не оставлять следов.
о Бегун:Диаметр φ8–10 мм, круглое сечение-, полировка до Ra 0,2 мкм, потеря давления Не более 15 МПа.
3. Система охлаждения
o Конформные водные каналы:Диаметр φ12–14 мм, расстояние 20–30 мм, близко к поверхности полости, обеспечивая перепад температур менее или равный ±2 градуса.
o Колоколообразная-сетка/реберная область:Используйте водо-блокирующие пластины или водные каналы специальной-формы, чтобы предотвратить локальный перегрев и деформацию.
4. Механизм-вытягивания и выброса ядра
o Слайдеры (боковые сердечники):Для подрезов, таких как оконные рамы и поручни, с ходом 25–35 мм и углом 12–18 градусов, с гидравлическим приводом и блокировкой азотом.
о Рокеры:Для внутренних защелок и пазов с углом 8–12 градусов, направляемых износостойкими-пластинами для предотвращения заедания и заедания.
o Система выброса:Состоит из блоков выталкивателей, штифтов выталкивателей и коромысел с 4–6 газовыми пружинами азота для выталкивания, что обеспечивает равномерное усилие и отсутствие деформации.
5. Наведение и позиционирование
Квадратные направляющие + расположение конуса:Конус 10 градусов по четырем сторонам пластин A/B и износостойкие-блоки для предотвращения расширения формы и смещения.
Защита от горячего бегуна:Направляющие штифты располагаются на высоте 20 мм или более над горячим соплом, чтобы избежать повреждений при установке.
III. Ключевые технические моменты
Внешний вид Контроль качества
Устранение линий сварки:Горячий литник с последовательным клапаном, контролирующий последовательность впрыска для перемещения линий сварки на невидимые-поверхности.
Однородность текстуры:Постоянная глубина травления, твердость поверхности выше или равна HRC 48, разница в блеске < 3% после 100 000 штук в массовом производстве.
Оптимизация вентиляции:Открытые вентиляционные прорези (глубиной 0,02–0,03 мм) на линиях разъема, ползунах и наклонных сердечниках во избежание подгорания и коротких выстрелов.
Контроль деформации
Компенсация усадки:Дифференциальная компенсация по площади (например, 1,016 для текстурированных поверхностей, 1,020 для отверстий с защелками).
Охлаждающий баланс:Оптимизируйте водные каналы с помощью анализа текучести пресс-формы, чтобы обеспечить равномерное охлаждение и снизить внутренние напряжения.
Баланс выброса:Используйте многоточечный синхронизированный выброс,-чтобы предотвратить чрезмерную локальную силу и деформацию.
Жизнь и обслуживание
Обработка поверхности: твердое хромовое или нано-покрытие полости для повышения износостойкости и коррозионной стойкости, срок службы не менее 1,2 миллиона циклов пресс-формы.
Изнашиваемые детали: ползуны, наклонные сердечники и вставки сконструированы так, чтобы их можно было снимать, что упрощает замену и обслуживание.
IV. Типичные параметры
|
проект |
параметр |
|
Размер пресс-формы |
Около 1800×1200×800 мм. |
|
цикл формования |
25–35 s |
|
давление впрыска |
120–150 МПа |
|
сила зажима |
2500–3500 кН |
|
температура формы |
40–60 градусов (ПП)/60–80 градусов (АБС) |
горячая этикетка : Пресс-форма для автомобильной дверной панели, Китайские производители пресс-форм для автомобильной дверной панели, завод, пресс-форма для садового инструмента, ПРИМЕНЕНИЕ ПРОМЫШЛЕННОГО ВНУТРЕНИЯ, время цикла литьевой формы, Инъекционная форма для однократного, Инъекционная форма для деталей с толщиной, долговечная инъекционная форма


