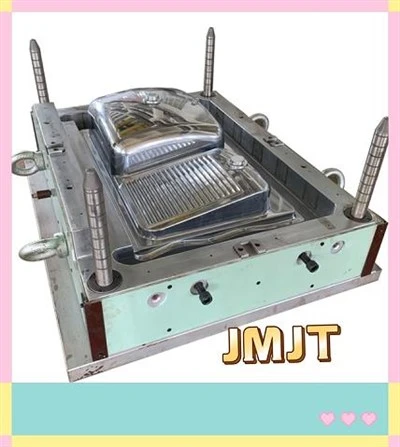
Методы повышения точности формы ванны
Jun 05, 2026
Точность формования форм для ванн напрямую определяет постоянство размеров изделия, плоскостность поверхности, однородность толщины стенок и посадку сборки, что делает это ключевым аспектом контроля качества изделий для ванных комнат. Основные процессы формования ванн включают термоформование, литье под давлением и компрессионное формование стекловолокна, при этом ошибки точности возникают, главным образом, из-за проектирования формы, механической обработки, сборки, технологических колебаний и деформации формы. В этой статье систематически описываются стратегии повышения точности по пяти ключевым направлениям:-проектирование пресс-форм, выбор и обработка материалов, сборка и регулировка, производственные процессы, а также проверка и техническое обслуживание-для комплексного контроля ошибок формования.
I. Оптимизация конструкции пресс-формы для предотвращения отклонений точности в источнике
Конструкция пресс-формы является основой точного контроля; неподходящая структура может привести к необратимым ошибкам формования на последующих этапах процесса. Поэтому оптимизация должна быть адаптирована специально к материалу ванны и процессу формования.
1. Точно рассчитайте степень усадки и размерный запас.
компенсация. Такие материалы, как акрил, АБС-пластик и стекловолокно, дают усадку во время формования, что является основной причиной отклонений размеров. Используя CAD и программное обеспечение для моделирования пресс-форм, можно смоделировать процессы заполнения и охлаждения материала, чтобы точно определить разницу в усадке в критических областях, таких как дно бассейна, края и изогнутые поверхности. Затем можно применить суммы дифференциальной компенсации для предотвращения таких проблем, как недостаточные размеры и деформация поверхности.
2. Стандартизировать ключевые структурные параметры. Оптимизируйте фундаментальные
структуры, такие как углы уклона, скругления и линии разъема. Стандартные углы уклона формы должны быть больше или равны 3 градусам, а радиусы скруглений больше или равны 2 мм, чтобы предотвратить деформацию продукта или отклонения размеров, вызванные сопротивлением выталкиванию. Правильно расположите линию разъема, чтобы избежать критических участков с точки зрения внешнего вида и нагрузки-, обеспечивая плавный контакт и устраняя такие дефекты, как перекос, неравномерная толщина стенок и ступеньки.
3. Правильно оптимизируйте системы впрыска, вентиляции и охлаждения.
расположите ворота и спроектируйте размеры направляющих так, чтобы обеспечить равномерное заполнение полости формы материалом, избегая локальной нехватки или скопления материала. Используйте равномерно распределенные вентиляционные каналы для устранения таких дефектов, как пузыри и неровности поверхности. Используйте полностью закрытые охлаждающие каналы одинаковой конструкции, чтобы обеспечить равномерное охлаждение во всех областях формы, тем самым сводя к минимуму коробление продукта и тепловую деформацию формы.
II. Строгий выбор материала и прецизионная обработка для обеспечения фундаментальной точности пресс-формы.
Стабильность материала пресс-формы и точность обработки составляют аппаратную основу для высокоточного формования, напрямую определяя точность эталонной полости и постоянство размеров при массовом производстве.
1. Выбирайте высоко-материалы пресс-форм с высокой стабильностью..Для ванн термоформования и литья под давлением предпочтительны-высокопрочные алюминиевые сплавы, а в пресс-формах используется сталь премиум-класса, обеспечивающая термостойкость, стойкость к деформации и высокую износостойкость. Твердость стали прецизионной пресс-формы должна достигать 48–52 HRC, чтобы выдерживать деформацию и износ, вызванные повторяющимся открытием и закрытием, а также циклами нагрева.
2. Улучшите процесс термообработки и стабилизации.После обработки пресс-формы необходимо провести закалку и отпуск для устранения внутренних напряжений и повышения устойчивости конструкции. Для высокоточных-форм следует применять дополнительную глубокую криогенную обработку от -70 до -196 градусов, чтобы полностью снять остаточные напряжения, предотвратить постепенную деформацию во время массового производства и обеспечить долговременную стабильность размеров.
3.Использование технологии точной обработки с ЧПУ., Поверхности полостей обрабатываются с помощью микро-фрезерования с ЧПУ с размером шага 0,005 мм, чтобы обеспечить соответствие кривизны и плоскостности поверхности техническим требованиям. Температурная компенсация машины активируется на протяжении всего процесса, компенсируя 0,001 мм/м на каждый 1 градус отклонения температуры окружающей среды. Силы резания контролируются в режиме реального времени, и если колебания превышают 5%, инструменты заменяются немедленно, что позволяет избежать ошибок обработки, вызванных износом инструмента.
4. Стандартизировать процессы обработки поверхности. Установите единые стандарты полировки полостей и текстурного травления, гарантируя, что направление полировки совпадает с направлением извлечения из формы, чтобы предотвратить отклонения размеров, вызванные чрезмерным локальным шлифованием. Твердость поверхности и износостойкость можно повысить с помощью таких процессов, как хромирование, азотирование или PVD, тем самым уменьшая ошибки,-связанные с износом, в ходе длительного-массового производства.

III. Точная сборка и регулировка для устранения отклонений зажима и открытия
Сборка и регулировка пресс-формы могут эффективно устранить такие проблемы, как несоосность, неравномерные зазоры и деформация выталкивания, что делает этот этап критически важным шагом в обеспечении единообразия формования продукта.
1. Обновите высокоточную-систему позиционирования и управления. Замените стандартные цилиндрические установочные штифты на 6–8 конических установочных штифтов в сочетании с прецизионной обработкой отверстий для контроля перекоса зажима формы в пределах 0,05 мм. Выбираются высокоточные-направляющие стойки и втулки с зазором менее или равным 0,01 мм; в высококачественных-формах используются направляющие стойки шарикового-типа, обеспечивающие плавное и стабильное открытие и закрытие без отклонений.
2. Оптимизируйте системы выброса и зажима.Правильно расположите механизм выталкивания, чтобы обеспечить синхронизированное и равномерное распределение силы на штифтах выталкивателя, предотвращая деформацию продукта или вдавливание во время выталкивания. Точно откалибровайте силу зажима в соответствии с процессом формования, избегая чрезмерного ослабления, которое вызывает заусенец или отклонение толщины стенки, или чрезмерной герметичности, ведущей к деформации формы или перекосу полости.
3. Точная пробная калибровка пресс-формы перед массовым производством.После сборки проведите несколько пробных запусков, чтобы записать ключевые данные, такие как размеры продукта, кривизна и толщина стенок, а затем сравните их с чертежами, чтобы выявить отклонения. Выполняйте целенаправленную точную настройку полостей, систем охлаждения и направляющих, чтобы устранить такие проблемы, как деформация, отклонение размеров и искажение поверхности. Массовое производство может начаться только после того, как все спецификации будут соответствовать требованиям.
IV. Оптимизируйте параметры процесса формования, чтобы обеспечить стабильную точность массового производства.
Стабильные параметры процесса эффективно уменьшают отклонения во время массового производства и предотвращают дефекты, вызванные аномальной температурой, давлением или скоростью, тем самым поддерживая постоянную точность формования.
1. Точный контроль температуры. Оснащен высокоточными-датчиками,он постоянно контролирует температуру полости формы и системы охлаждения, чтобы обеспечить равномерную и стабильную температуру во всех областях. Строгий контроль предварительного нагрева сырья, температуры формования и времени отверждения при охлаждении сводит к минимуму колебания температуры, предотвращая неравномерную усадку и деформацию изделий.
2. Поддерживайте стабильное давление и скорость формования..Точно контролируйте давление формования, силу вакуума во время термоформования и скорость наполнения материалом, используя современное оборудование, чтобы обеспечить постоянство параметров на протяжении всего процесса. Это предотвращает недостаточное давление, вызывающее неполное формование, и чрезмерное давление, приводящее к вспышке или незначительной деформации формы, обеспечивая одинаковое качество продукции во всех формах.
3. Стандартизировать предварительную-обработку сырья.Перед обработкой формовочные материалы для ванн и листовые материалы должны подвергаться постоянной температуре и влажности, чтобы устранить внутренние напряжения, стабилизировать свойства материала, уменьшить ошибки усадки и деформации в источнике, а также улучшить стабильность точности продукта в разных партиях.

V. Улучшите проверку и регулярное техническое обслуживание для поддержания высокой точности в течение долгого времени.
Высокоточные-формы требуют тщательного осмотра и регулярного обслуживания, чтобы оперативно устранять незначительные отклонения и предотвращать накопление ошибок, которые могут привести к проблемам с качеством партии.
1. Используйте цифровой прецизионный контроль.Используйте оборудование для лазерного 3D-сканирования для сбора данных облака точек полости, сравнения и анализа их с 3D-моделью, достигая точности обнаружения до 0,064 мм. Это позволяет точно выявлять незначительные отклонения в поверхностях, размерах и плоскостности, устраняя слепые зоны при ручном контроле и облегчая точную коррекцию.
2. Осуществлять регулярное обслуживание пресс-форм. Во время массового производства регулярно очищайте остатки полостей и масляные пятна, чтобы предотвратить влияние загрязнений на точность и плоскостность изделия. Периодически проверяйте степень износа направляющих, выталкивающих и позиционирующих компонентов и своевременно заменяйте изношенные детали или регулируйте зазоры. Используйте технологию лазерной наплавки для устранения локального износа и деформации пресс-формы с точностью ремонта, контролируемой в пределах ±0,01 мм.
3. Стандартизируйте хранение и обслуживание пресс-форм. Для простаивающих форм обеспечьте защиту от-ржавчины и-деформации, храните их в горизонтальном положении, проводите периодические прецизионные повторные-осмотры, чтобы гарантировать точность при возобновлении работы, и продлите-срок службы пресс-форм с высокой точностью.
VI. Основная сводка прецизионного контроля
Основная логика повышения точности форм для ванн заключается в «контроле отклонений в источнике, установлении контрольных показателей во время обработки, обеспечении стабильности массового производства и поддержании долгосрочных-производительных характеристик посредством технического обслуживания». Оптимизируя конструкцию конструкции во избежание дефектов, полагаясь на прецизионную обработку и сборку для создания прочной основы точности, стандартизируя процессы для минимизации производственных колебаний и используя цифровой контроль с регулярным обслуживанием для предотвращения накопления ошибок, можно строго контролировать отклонения размеров продукта, кривизны поверхности и толщины стенок. Это значительно повышает производительность и совместимость сборки изделий.